Wika

Kumuha ng isang quote
Kumuha ng isang quote
 Home / Kagamitan / DTN pneumatic spot welding machine / DTN2 pneumatic spot welding machine / Dtn2-63kw metal shell pneumatic spot welding machine
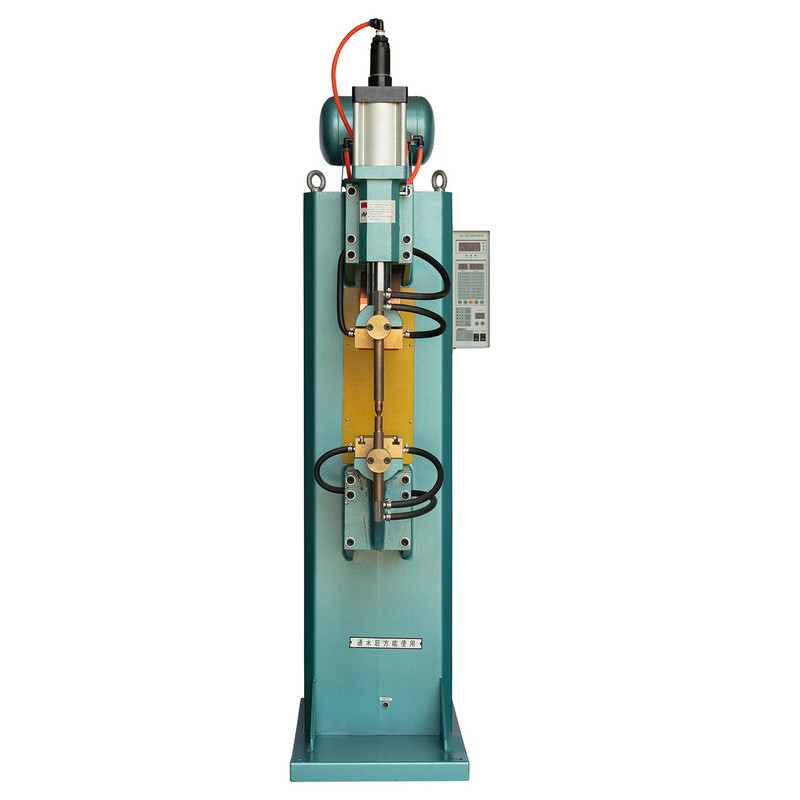


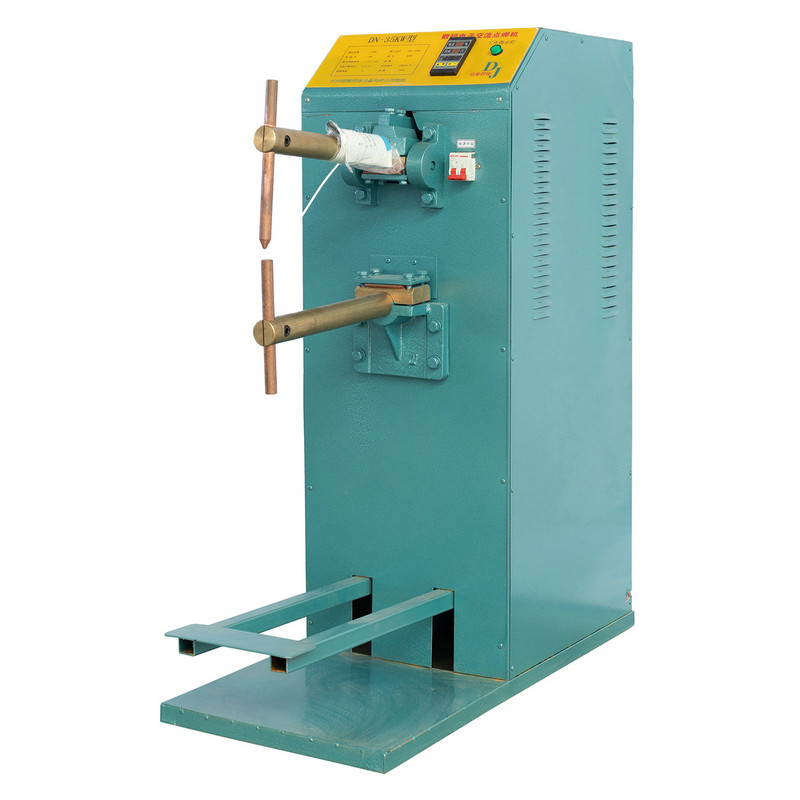
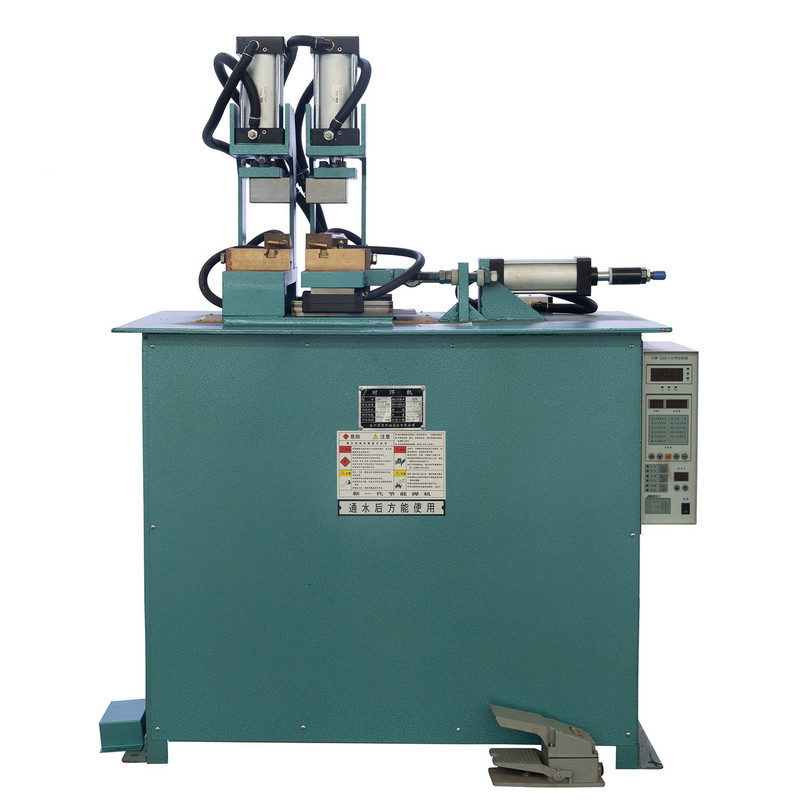
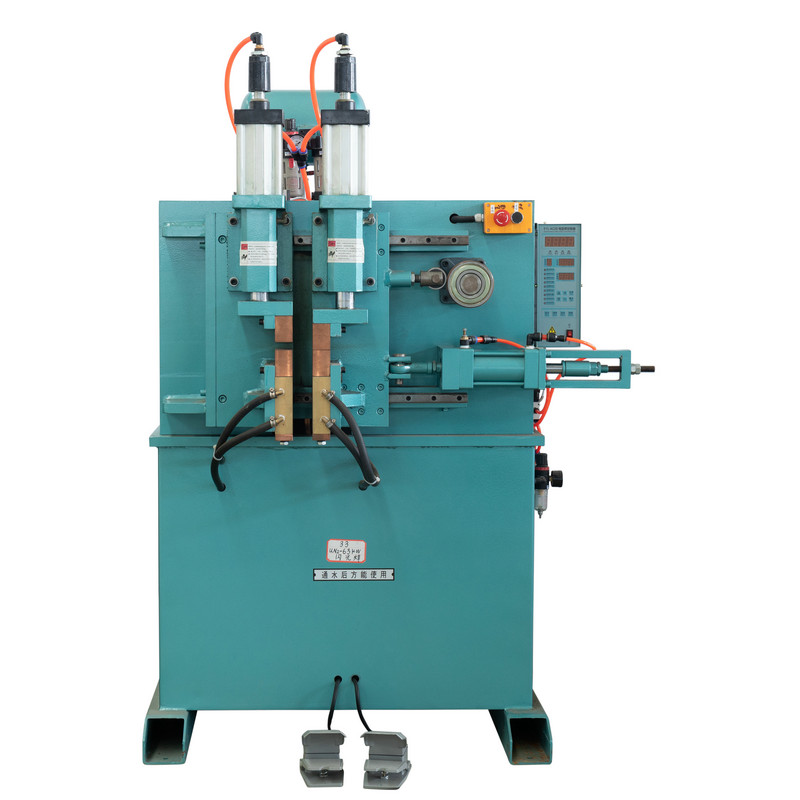
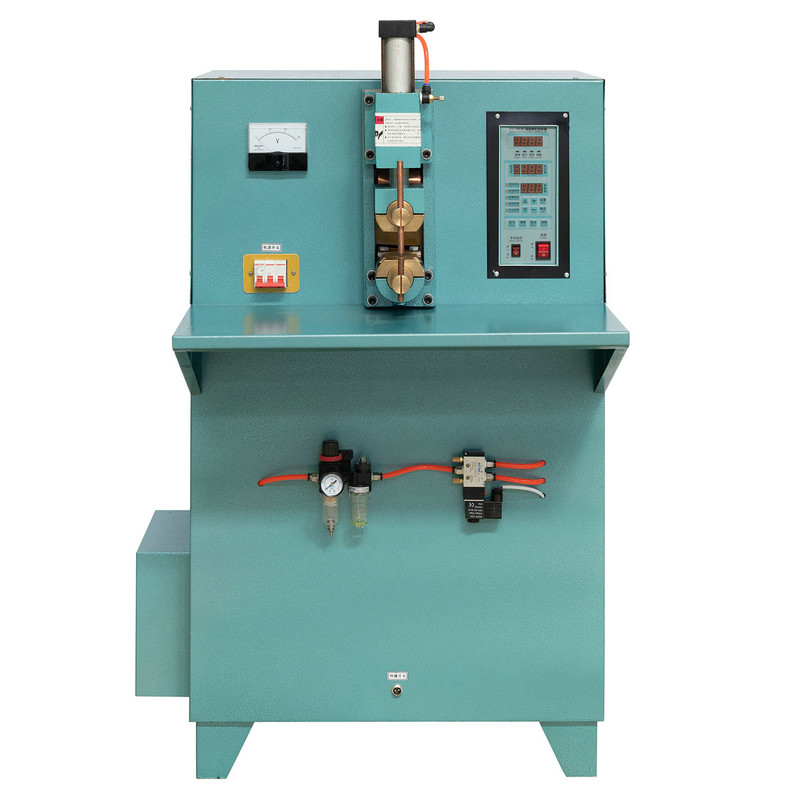
Nilagyan ng isang microcomputer controller at isang LCD display para sa mga setting ng parameter, ang DTN2-63kW metal shell pneumatic spot welding machine ay nag-aalok ng walang kaparis na kawastuhan, intuitiveness, at kadalian ng paggamit. Sa panahon ng mga operasyon ng hinang, gumagawa ito ng kaunting mga sparks habang tinitiyak ang mga matatag na welds. Maraming nalalaman sa application, ito ay mainam para sa pag -welding ng isang malawak na hanay ng mga workpieces, kabilang ang mga mainit at malamig na mga plato, hindi kinakalawang na asero plate at mga wire, pati na rin ang mga mani.
Ipinagmamalaki ng welding machine ang isang all-copper transpormer at isinasama ang malawak na boltahe na teknolohiya, na nagpapahintulot sa awtomatikong pagsasaayos ng boltahe sa loob ng isang 20% na saklaw. Ang regular na operasyon ng makina na ito ay prangka, kasama ang microcomputer controller na nagpapadali ng mga pagsasaayos sa oras ng presyon, hinang kasalukuyang, tagal ng hinang, agwat ng pagpapanatili, at panahon ng pahinga.

Mga pagtutukoy
| Modelo | Unit | Dtn2-63kw | |
| Pangunahing boltahe | V | 380 | |
| Na -rate na kapasidad | KVA | 63 | |
| Na -rate ang kasalukuyang input | A | 166 | |
| Pinakamataas na maikling circuit kasalukuyang | KA | 16 | |
| Na -rate na tagal ng pag -load | Pares | 20 | |
| Pangalawang yugto ng regulasyon ng boltahe | V | Regulasyon ng Boltahe ng Boltahe | |
| Pangalawang boltahe na walang-load | mm | 0.5-6.7 | |
| Haba ng extension ng braso ng elektrod | mm | 430 | |
| Distansya sa pagitan ng mga bisig ng elektrod | mm | 220 | |
| Pinakamataas na presyon sa pagitan ng mga electrodes | N | 5000 | |
| Cylinder Stroke | mm | 60 | |
| Laki ng elektrod | ARM ng elektrod | mm | Ф55 |
| May hawak ng elektrod | mm | Ф25 | |
| Ulo ng elektrod | mm | Ф20 | |
| Kapal ng welding | Mababang bakal na carbon | mm | 3.5 3.5 |
| Hindi kinakalawang na asero | mm | 1.2 1.3 | |
| Aluminyo | mm | 0.6 0.6 | |
| Naka -compress na presyon ng hangin | mpr | 0.6 | |
| Naka -compress na pagkonsumo ng hangin | M3/h | 12 | |
| Paglamig ng daloy ng tubig | L/min | 5 | |
| Input wire cross-sectional area | mm2 $ $ | 8 | |
Mga Inirerekomendang Produkto
MAKIPAG-UGNAYAN

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
MAGBASA PA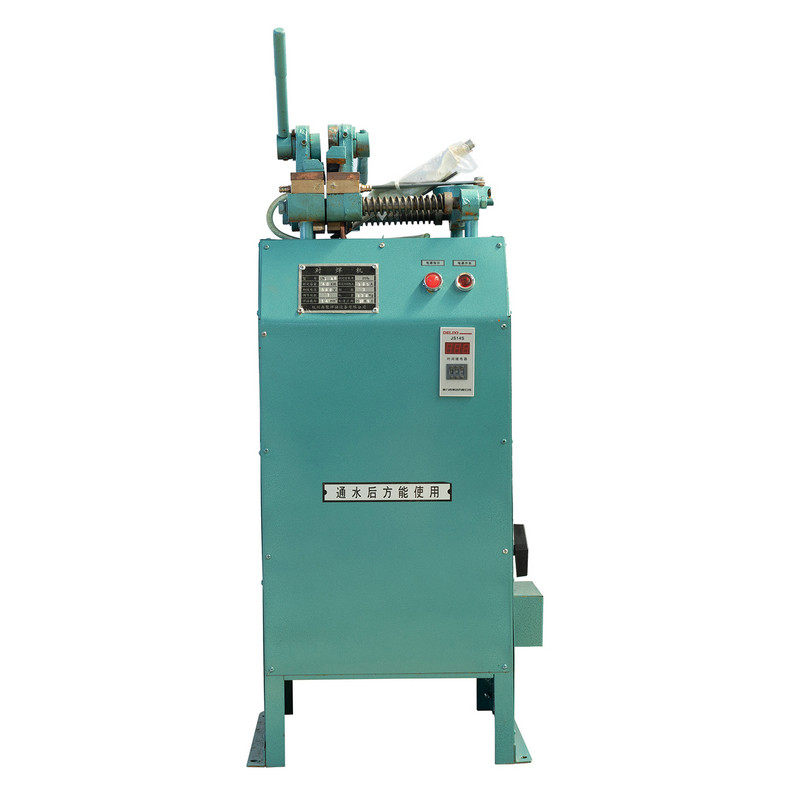
Pag-unawa sa Resistance Butt Welding at ang Tungkulin ng Flash Weld Technology Ang pagsali sa dalawang dulo ng metal bar nang magkaharap nang walang materyal na tagapuno ay isa sa mga pina...
MAGBASA PA
Pag-unawa sa Stud Spot Welding Technology Ngayon Ang pag-fasten ng mga bahagi sa mga panel ng metal nang walang pag-drill o pag-riveting ay naging isang karaniwang kinakailangan sa paggawa...
MAGBASA PA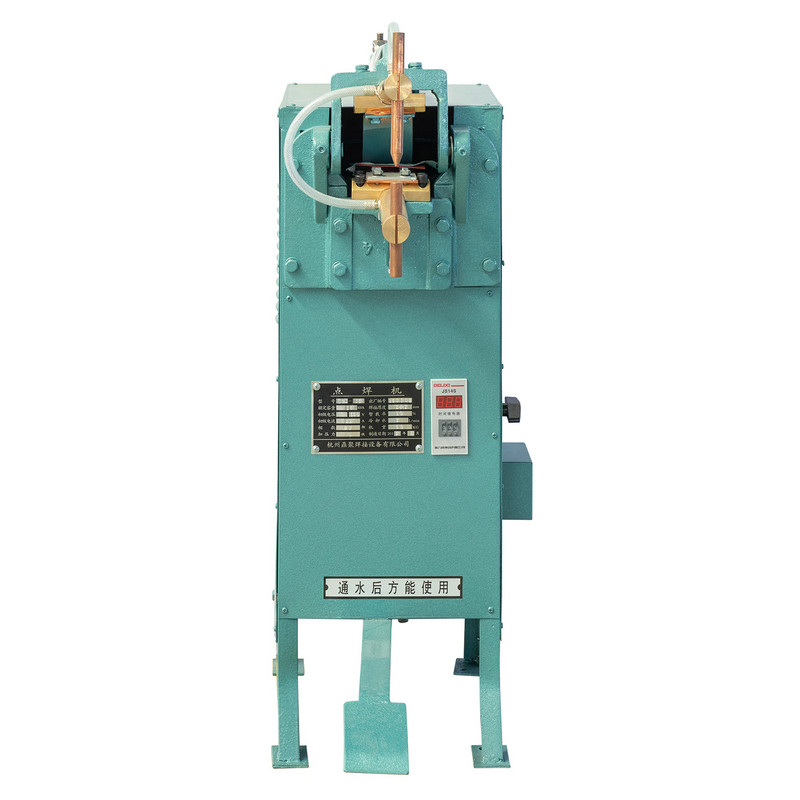
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
MAGBASA PA
Why Heat Is the Hidden Bottleneck in Spot Welding Ang bawat resistance spot weld ay, sa kaibuturan nito, isang kinokontrol na thermal event. Ang isang maikli, matinding pulso ng kasalukuya...
MAGBASA PA
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
MAGBASA PA
produkto
Impormasyon sa Pakikipag-ugnayan.
+86-152-5712-5882
Fax: +86-563-2269966
21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province
QR Code